پروانه افزایش ظرفیت
2025-11-17 در اخبار /توسط سید محمدی
توس پیوند با پروانه جدید، مسیر ارزآوری و رشد بیسابقه سودآوری را هموار کرد.
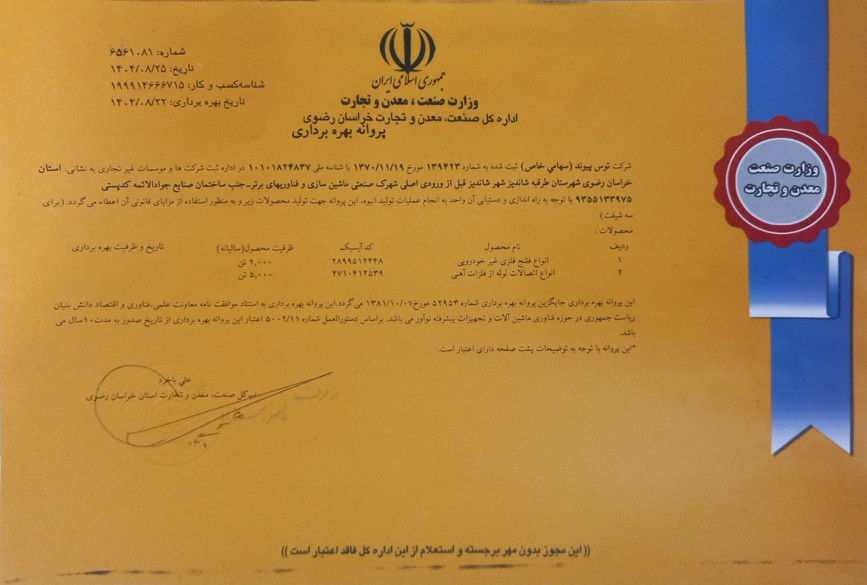
شرکت توس پیوند با افتخار کسب **پروانه بهرهبرداری با ظرفیت تولید افزایشیافته** ۷۰۰۰ تن را اعلام میدارد. این مهم، مسیر افزایش تولید و واردات مواد خام را به عنوان مقدمهای برای **افزایش درآمد ارزی** شرکت هموار میسازد تا رشد بیسابقهای در سودآوری این شرکت تثبیت گردد. این دستاورد، گامی محکم در راستای توسعه استراتژیک و افزایش سهم بازار است.
کنترل کیفیت اتصالات
2025-10-28 در مقالات آموزشی /توسط سید محمدی
/* تعیین فونت فارسی خوانا */
@import url('https://fonts.googleapis.com/css2?family=Vazirmatn:wght@100..900&display=swap');
body {
font-family: 'Vazirmatn', sans-serif;
background-color: #f7f9fc; /* پسزمینه سایت */
}
.article-container {
max-width: 1000px;
margin: 2rem auto;
background-color: #ffffff; /* پسزمینه مقاله برای کنتراست */
box-shadow: 0 10px 30px rgba(0, 0, 0, 0.05);
border-radius: 12px;
overflow: hidden;
}
.header-section {
background-color: #1b2a49; /* رنگ صنعتی تیره */
color: #ffffff;
padding: 3rem 2rem;
text-align: center;
}
.content-body {
padding: 2rem;
}
h1, h2, h3 {
font-weight: 700;
color: #0d1a2f; /* رنگ تیترها */
}
h1 { font-size: 2.25rem; }
h2 { font-size: 1.75rem; border-right: 4px solid #f97316; padding-right: 12px; margin-top: 2rem; } /* خط نارنجی تاکیدی */
h3 { font-size: 1.25rem; margin-top: 1.5rem; color: #1b2a49; }
/* تغییر حیاتی: همتراز کردن متن پاراگرافها */
p {
line-height: 1.8;
margin-bottom: 1.25rem;
color: #374151;
text-align: justify; /* اعمال همترازی */
}
/* تراز کردن بخشهای خاص برای حفظ ظاهر (مثل عنوانهای فرعی یا لیستها) */
.header-section h2, .introduction-summary, .callout p, .callout h3, .text-sm, .text-lg, .text-base, ul, .text-center {
text-align: right;
}
ul {
list-style-type: none;
padding-right: 0;
}
ul li {
position: relative;
padding-right: 1.5rem;
margin-bottom: 0.75rem;
line-height: 1.6;
}
/* آیکون سفارشی برای لیستها */
ul li::before {
content: '✓';
position: absolute;
right: 0;
color: #10b981; /* رنگ سبز تایید */
font-weight: bold;
}
.callout {
background-color: #f0f4f8;
border-right: 4px solid #1b2a49;
padding: 1rem;
border-radius: 4px;
margin-bottom: 1.5rem;
}
.separator {
height: 1px;
background-color: #e5e7eb;
margin: 2.5rem 0;
}
مقاله علمی و فنی
سیستم مدیریت کیفیت جامع (QMS) توس پیوند
تضمین انطباق و بهبود مستمر در صنایع نفت، گاز و پتروشیمی
جایگاه کیفیت در صنعت نفت، گاز و پتروشیمی
شرکت دانشبنیان توس پیوند، به عنوان یکی از شرکتهای زیرمجموعه شرکت صنایع تجهیزات نفت (PEIC)، نقشی کلیدی در حوزه صنعت نفت، گاز و پتروشیمی ایفا میکند.
محصولات این شرکت شامل انواع اتصالات صنعتی فولادی مانند فلنجها، زانویی، سهراهی، تبدیل و نیپلها است که مشتریان آن را پروژههای پالایشگاهی، خطوط لوله، و صنایع فولاد تشکیل میدهند. در این محیطهای پرمخاطره، مدیریت کیفیت نه تنها یک مزیت رقابتی، بلکه یک ضرورت استراتژیک برای تضمین ایمنی و پایداری عملیات است. سیستم مدیریت کیفیت (QMS) در این شرکتها، کل سیستم مدیریت را در بر میگیرد و هدف از عملکرد آن، تضمین کیفیت خدمات و فرآیندهای کاربردی است.
چارچوب مدیریت کیفیت: رویکرد سیستمی و بهبود مستمر
استقرار یک سیستم مدیریت کیفیت، همچون ISO 9001:2015، یک تصمیم استراتژیک محسوب میشود که به سازمان کمک میکند تا عملکرد کلی خود را بهبود بخشیده و مبنایی منطقی برای فعالیتهای توسعه پایدار فراهم نماید. این استاندارد بر رویکرد فرآیندی و تفکر مبتنی بر ریسک تأکید دارد.
چرخه PDCA: مدیریت ساختاریافته فرآیندها
رویکرد فرآیندی، سازمان را قادر میسازد تا از تخصیص منابع کافی به فرآیندها اطمینان حاصل کند و فرصتهای بهبود را مشخص و بر روی آنها اقدام نماید. این رویکرد ساختاریافته از طریق چرخه PDCA (Plan, Do, Check, Act) مدیریت میشود.
فلسفه کایزن (Kaizen)
علاوه بر الزامات ساختاری، تمرکز بر بهبود مستمر امری حیاتی است. کایزن به معنای تغییر در جهت بهتر شدن یا بهبود، یک فلسفه ژاپنی است که بر بهبود تدریجی و مداوم تأکید دارد. پیادهسازی فرهنگ کایزن، با مشارکت دادن همه افراد سازمان، میتواند به حذف اتلافات (ضایعات) در محیط کار و در نهایت به افزایش بهرهوری و کاهش هزینهها منجر شود.
تضمین کیفیت و کنترل کیفیت (QA و QC)
در سیستم مدیریت کیفیت توس پیوند، تضمین کیفیت (QA) و کنترل کیفیت (QC) به صورت مکمل و با اهداف مشخصی عمل میکنند:
تضمین کیفیت (QA)
رویکردی پیشگیرانه دارد و بر بهبود فرآیندها تمرکز میکند تا از بروز عیوب جلوگیری نماید. ابزارهای QA شامل پیادهسازی استانداردهای ایزو، ممیزیهای داخلی و تحلیل ریسک است.
کنترل کیفیت (QC)
رویکردی واکنشی دارد و بر ارزیابی محصول نهایی متمرکز است تا انطباق آن با استانداردهای مشخص شده (مانند ISO 9001:2015 بند ۸٫۶) تأیید شود.
آزمایشگاه ISO 17025: مرکز کنترل فنی و آنالیز دقیق
یکی از دستاوردهای مهم شرکت دانشبنیان توس پیوند در زمینه کنترل فنی، افتتاح آزمایشگاه ISO 17025 است. هدف از استقرار این استاندارد، ایجاد یک سیستم مدیریتی مستقل و مبتنی بر کیفیت و طراحی است تا صحت نتایج دادهها را در آزمایشگاه تضمین کند.
آزمونهای کلیدی تأیید صلاحیت شده
- آزمون کشش: با استفاده از دستگاه ۳۰ تن.
- آزمون آنالیز: با استفاده از دستگاه کوانتومتری.
- آزمون سختیسنجی: جهت ارزیابی مقاومت مواد.
علاوه بر این، بازرسیهای تخصصی شامل تجزیه و تحلیل شیمیایی، تستهای مکانیکی، رادیوگرافی، اولتراسونیک، تست ذرات مغناطیسی و تست نفوذ رنگ در طول تولید تجهیزات انجام میشود.
مدیریت فرآیند عملیات و رهیابی محصول (Traceability)
نظارت بر کیفیت در شرکتهای تأمین تجهیزات از زمان امضای قرارداد آغاز میشود. بازرسی ۱۰۰ درصد از مواد خریداریشده و تکمیل اقلام، شامل کنترل بصری و ابعاد، قبل از مرحله تولید انجام میگیرد.
تمرکز بر ردیابی دقیق
- کنترل فرآیند تولید و پوشش: کلیه مراحل فرآیند تولید و پوشش لوله تحت نظارت دقیق واحد کنترل کیفیت قرار دارد تا انطباق مشخصات کیفی با استانداردهای مرجع تأیید شود.
- رهیابی (Traceability): برای جلوگیری از جابجایی لوله بین پروژههای مشابه، کلیه مشخصات لولههای خام در سیستم آماری شرکت ثبت میشود تا امکان ردیابی لوله در کلیه مراحل فراهم گردد. همچنین، در فرآیندهایی که اموال مشتری مورد استفاده قرار میگیرد، باید حداکثر دقت در نگهداری اموال و امکان رهیابی لوله در هر مرحله به عمل آید.
کنترل تأمینکنندگان و منابع بیرونی
تأمینکنندگان نقش حیاتی در زنجیره تأمین دارند. سازمان باید اطمینان حاصل نماید که فرآیندها، محصولات و خدماتی که از بیرون تأمین میشوند، با الزامات انطباق دارند. این امر مطابق با بند ۸٫۴ استاندارد ISO 9001، نیازمند تعیین و بکارگیری معیارهایی برای ارزیابی و پایش عملکرد ارائه دهندگان بیرونی است.
معیارهای ارزیابی تأمینکنندگان شامل کیفیت محصولات یا خدمات، قیمت، زمانبندی تحویل، توانایی فنی، پایداری مالی و سوابق مشتریان قبلی است. پایش مداوم از طریق شاخصهای کلیدی عملکرد (KPIs) مانند درصد تحویل بهموقع و درصد محصولات معیوب ضروری است.
نتیجهگیری و تعهد به کیفیت
تعهد شرکت توس پیوند به استانداردهای بینالمللی نظیر ISO 9001 و ISO 17025، به همراه تمرکز بر اصول بهبود مستمر (مانند کایزن) و کنترل دقیق فرآیندها از مواد اولیه تا محصول نهایی، تضمین میکند که اتصالات صنعتی تولیدی، الزامات سختگیرانه صنایع نفت، گاز و پتروشیمی را برآورده سازند.
با ترکیب رویکرد پیشگیرانه تضمین کیفیت (QA) و نظارت واکنشی کنترل کیفیت (QC)، این شرکت تلاش میکند تا کیفیت محصولات خود را بهبود بخشیده، بهرهوری را افزایش دهد و رضایت مشتریان را جلب کند.
آلیاژهای مقاوم
2025-10-28 در مقالات آموزشی /توسط سید محمدی
/* تعیین فونت فارسی خوانا (Vazirmatn) */
@import url('https://fonts.googleapis.com/css2?family=Vazirmatn:wght@100..900&display=swap');
body {
font-family: 'Vazirmatn', sans-serif;
background-color: #f7f9fc; /* پسزمینه سایت */
}
.article-container {
max-width: 1000px;
margin: 2rem auto;
background-color: #ffffff; /* پسزمینه مقاله برای کنتراست */
box-shadow: 0 10px 30px rgba(0, 0, 0, 0.05);
border-radius: 12px;
overflow: hidden;
}
.header-section {
background-color: #1b2a49; /* رنگ صنعتی تیره */
color: #ffffff;
padding: 3rem 2rem;
text-align: center;
}
.content-body {
padding: 2rem;
}
h1, h2, h3 {
font-weight: 700;
color: #0d1a2f; /* رنگ تیترها */
}
h1 { font-size: 2.25rem; }
h2 { font-size: 1.75rem; border-right: 4px solid #f97316; padding-right: 12px; margin-top: 2.5rem; } /* خط نارنجی تاکیدی */
h3 { font-size: 1.25rem; margin-top: 1.5rem; color: #1b2a49; }
/* اعمال همترازی (Justify) برای ظاهر رسمی و آکادمیک */
p {
line-height: 1.8;
margin-bottom: 1.25rem;
color: #374151;
text-align: justify;
}
/* استثنا برای راستچین ماندن بخشهایی مثل لیستها و هدر */
.header-section h2, ul, ol, .text-right-aligned {
text-align: right !important;
}
ul, ol {
padding-right: 1.5rem;
list-style-position: outside;
}
ul li {
position: relative;
padding-right: 0.5rem;
margin-bottom: 0.75rem;
line-height: 1.6;
}
.callout {
background-color: #f0f4f8;
border-right: 4px solid #1b2a49;
padding: 1rem;
border-radius: 4px;
margin-bottom: 1.5rem;
}
.separator {
height: 1px;
background-color: #e5e7eb;
margin: 3rem 0;
}
.corrosion-factor {
padding-right: 1rem;
border-right: 3px solid #ef4444; /* رنگ قرمز برای خطرات خوردگی */
margin-bottom: 1rem;
}
مقاله تخصصی مهندسی مواد
مهار جامع خوردگی در صنایع نفت و گاز
از بازدارندههای پیشرفته (TCOR) تا انتخاب آلیاژهای مطابق با استاندارد NACE
صنعت نفت و گاز، ستون فقرات اقتصاد جهانی، به طور مداوم با چالش مخرب خوردگی دست و پنجه نرم میکند؛ چالشی که منجر به تخریب گسترده تجهیزات، کاهش راندمان عملیاتی و زیانهای مالی هنگفت میشود . تجهیزات و زیرساختهای این صنعت، عمدتاً از فولاد کربنی ساخته شدهاند که به شدت مستعد تخریب در برابر عوامل خورنده است. درک دقیق دلایل این تخریب و اتخاذ راهکارهای مهندسیشده، برای تضمین پایداری و ایمنی حیاتی است.
بخش اول: عوامل خورنده و مکانیسمهای آسیبرسان
عملیات تولید نفت و گاز همواره با استخراج ترکیبی از هیدروکربنها و آب همراه است. این سیالات ناخواسته، عوامل خورندهای را نیز با خود حمل میکنند:
گازهای اسیدی (H₂S و CO₂)
حضور گازهای سولفید هیدروژن (H₂S) و دیاکسید کربن (CO₂)، که حل شدن آنها در سیالات نفتی باعث کاهش شدید pH و افزایش نرخ خوردگی میشود. در شرایط سرویس ترش، H₂S میتواند به ترک خوردگی تنشی سولفیدی (SSC) در فولادهای پر استحکام منجر شود.
آب، نمکها و اسیدهای آلی
نمکها (مانند کلریدها و سولفاتها) و اسیدهای آلی نیز همراه با سیال استخراج میشوند و به فرآیند خوردگی کمک میکنند. این ترکیبات، به خصوص کلریدها، پتانسیل خوردگی حفرهای را افزایش میدهند.
شرایط محیطی
عوامل محیطی منحصر به فرد در عملیاتهای فراساحل (Deep Sea) مانند فشار و دمای بالا، خطر خوردگی را به شدت تسریع میکنند].
خوردگی میکروبی (MIC)
رشد میکروارگانیسمها (به خصوص در صورت اکسیژن محلول بالا) با ایجاد پوشش روی فلز، سبب خوردگی حفرهای و عمومی در تأسیسات میشوند.
بخش دوم: راهکار نوین مهار شیمیایی؛ بازدارندههای سری TCOR
استفاده از مواد ضدخوردگی (بازدارندهها) یکی از مؤثرترین و با صرفهترین روشها برای کاهش نرخ خوردگی در صنایع نفتی است . این مواد، معمولاً بازدارندههای تشکیلدهنده فیلم (Film Forming) هستند؛ آنها یک لایه مولکولی روی سطح فلز ایجاد میکنند که مانع از تماس آب با سطح استیل میشود. ترکیبات آلی رایج مانند آمینها و ایمیدازولینها به طور گستردهای استفاده میشوند [۷، ۸].
شرکت شیمیایی تصفیه (Tus Payvand) با درک چالشهای محیطی گوناگون، بازدارندههای خود را در دو دسته اصلی محلول در آب و محلول در نفت (سری TCOR) توسعه داده است:
بازدارندههای محلول در آب (TCOR 21xx)
هدف اصلی این دسته، جلوگیری از تشکیل رسوبات معدنی (مانند کربناتها و سولفاتها) روی سطوح تجهیزات در سیستمهای آبی است [۳، ۴]. این مواد با تداخل در فرآیند هستهزایی و رشد کریستالهای رسوب عمل میکنند.
بازدارندههای محلول در نفت (TCOR 29xx)
این بازدارندهها برای محافظت از تجهیزات در محیطهای غنی از هیدروکربن طراحی شدهاند [۴، ۶]. آنها در فاز هیدروکربن حل میشوند و یک لایه محافظ بر روی سطوح فلزی تشکیل میدهند. این سری به ویژه در محیطهای عمیق دریا که دما و فشار بالا فرآیندهای خوردگی را تسریع میکنند، نقشی حیاتی دارند .
نکته کلیدی: انتخاب بازدارنده مناسب مستلزم بررسی دقیق ترکیب شیمیایی سیال، دما، فشار و مکانیسمهای خاص خوردگی درگیر است تا کارایی و عملکرد کلی فرآیند بهینه شود].
بخش سوم: انتخاب متریالهای مقاوم در محیطهای بحرانی (استاندارد NACE)
زمانی که شرایط خورنده فراتر از قابلیت کنترل بازدارندههای شیمیایی باشد یا محیط دارای گاز ترش شدید باشد، انتخاب متریال مناسب اهمیت پیدا میکند.
استاندارد NACE MR0175/ISO 15156
استاندارد NACE MR0175 / ISO 15156 به عنوان یک راهنما در انتخاب آلیاژ متریالها برای کاربردهای گاز ترش (H₂S) عمل میکند. این استاندارد، الزامات متریال و محدودیتهای محیطی را تشریح مینماید.
دانستن عواملی مانند فشار، دما، غلظت کلرید، pH و فشار جزئی H₂S برای انتخاب مواد بهینه در مقابله با خوردگی ضروری است. انتخاب متریال مناسب و منطبق با این استاندارد موجب افزایش طول عمر تجهیزات و کاهش خطرات ناشی از ترکخوردگی تنشی سولفیدی (SSC) میگردد.
آلیاژهای با عملکرد بالا
فولاد ضد زنگ دوبلکس و سوپر دوبلکس
دوبلکس (مانند آلیاژ ۲۲۰۵): دارای ریزساختار دو فازی است که استحکام بالا و مقاومت خوبی در برابر خوردگی فراهم میکند [۱۷۸، ۱۷۹].
سوپر دوبلکس (مانند آلیاژ ۲۵۰۷): مقاومت و استحکام بالاتری نسبت به دوبلکس معمولی دارد و در سکوهای فراساحل، فرآوری شیمیایی و نمکزدایی کاربرد دارد.
سوپرآلیاژهای پایه نیکل، کبالت و تیتانیوم
- Hastelloy®: مقاومت فوقالعاده در برابر عوامل بسیار اکسیدکننده و کاهنده.
- Incoloy®: ایدهآل برای کاربردهای دمای بالا و مقاومت در برابر گاز ترش.
- Stellite: مقاومت عالی در برابر سایش و خوردگی در محیطهای خورنده.
- تیتانیوم: مقاومت استثنایی به خوردگی بدون نیاز به پوشش، مناسب برای محیطهای سولفیدی/کلریدی.
بخش چهارم: نظارت و ارزیابی اثربخشی
برای تضمین اثربخشی بلندمدت بازدارندههای شیمیایی، نظارت و کنترل مناسب سطوح آنها ضروری است. ارزیابی اثربخشی بازدارندهها شامل انواع تستهای آزمایشگاهی و میدانی است:
-
تستهای غیرالکتروشیمیایی
مانند آزمون غوطهوری کاهش/افزایش وزن که سادهترین روشها برای تعیین سرعت خوردگی بر اساس میزان فلز از دست رفته در واحد زمان است.
-
تستهای الکتروشیمیایی پیشرفته
شامل روشهایی نظیر پلاریزاسیون خطی (LSV)، ولتامتری چرخهای (CV)، و طیفسنجی امپدانس الکتروشیمیایی (EIS) برای مطالعه مکانیزمها، جریان خوردگی و مقاومت پلاریزاسیون استفاده میشوند [۱۶۳، ۱۶۴، ۱۶۵].
**نکته تخصصی:** آزمون نویز الکتروشیمیایی به طور خاص برای بررسی خوردگی موضعی کاربرد دارد، برخلاف پلاریزاسیون و امپدانس که بر خوردگی یکنواخت تمرکز دارند.
نتیجهگیری و خدمات توس پیوند
خوردگی یک تهدید چندوجهی است که نیازمند یک استراتژی جامع شامل مهار شیمیایی دقیق و انتخاب متریال مهندسی شده است.
شرکت شیمیایی تصفیه (Tus Payvand) با تخصص بیش از ۲۰ سال در این حوزه، مجموعهای متنوع از بازدارندههای خوردگی محلول در آب (TCOR 21xx) و محلول در نفت (TCOR 29xx) را برای برآورده ساختن چالشهای منحصر به فرد محیطهای خشکی و دریایی ارائه میدهد . ما متعهد هستیم تا با درک عمیق از الزامات استانداردهایی چون NACE MR0175/ISO 15156 و دانش فنی در مورد آلیاژهای پیشرفته، در انتخاب راهکار بهینه کنترل خوردگی و تضمین ایمنی، طول عمر تجهیزات و عملکرد صحیح سیستمهای تولیدی، در کنار شما باشیم
روشهای جوشکاری
2025-10-28 در مقالات آموزشی /توسط سید محمدی
/* تعیین فونت فارسی خوانا (Vazirmatn) */
@import url('https://fonts.googleapis.com/css2?family=Vazirmatn:wght@100..900&display=swap');
body {
font-family: 'Vazirmatn', sans-serif;
background-color: #f0f4f8; /* پسزمینه سایت */
}
.article-container {
max-width: 1000px;
margin: 2rem auto;
background-color: #ffffff;
box-shadow: 0 10px 30px rgba(0, 0, 0, 0.08);
border-radius: 12px;
overflow: hidden;
}
.header-section {
background-color: #0d1a2f; /* رنگ اصلی صنعتی */
color: #ffffff;
padding: 3.5rem 2rem;
text-align: center;
}
.content-body {
padding: 2.5rem;
}
h1, h2, h3 {
font-weight: 700;
color: #1b2a49; /* رنگ تیترها */
}
h1 { font-size: 2.25rem; }
h2 {
font-size: 1.75rem;
border-right: 5px solid #00b0ff; /* خط آبی تاکید */
padding-right: 15px;
margin-top: 2.5rem;
margin-bottom: 1.5rem;
color: #0d1a2f;
}
h3 { font-size: 1.25rem; margin-top: 1.5rem; color: #374151; }
/* اعمال همترازی (Justify) برای ظاهر رسمی */
p {
line-height: 1.8;
margin-bottom: 1.5rem;
color: #4b5563;
text-align: justify;
}
ul, ol {
padding-right: 1.5rem;
list-style-position: outside;
margin-bottom: 1.5rem;
}
li {
line-height: 1.8;
margin-bottom: 0.5rem;
}
/* استایل جدول مقایسه */
.comparison-table {
width: 100%;
border-collapse: collapse;
margin: 2rem 0;
font-size: 0.9rem;
}
.comparison-table th, .comparison-table td {
border: 1px solid #e5e7eb;
padding: 12px;
text-align: right;
}
.comparison-table th {
background-color: #e5f5ff;
font-weight: 600;
color: #1b2a49;
}
.comparison-table tr:nth-child(even) {
background-color: #f9fafb;
}
تضمین کیفیت و ایمنی زیرساختها
استانداردها و تکنیکهای حیاتی در جوشکاری زیرساختهای نفت، گاز و پایپینگ صنعتی
مروری بر API 1104 و ASME B31.3
در دنیای صنعتی امروز، به ویژه در صنایع نفت، گاز، پتروشیمی و تأسیسات فرآیندی، کیفیت و ایمنی خطوط لوله و پایپینگ نقشی حیاتی ایفا میکند. کوچکترین نقص در اتصالات جوشی میتواند منجر به حوادث جبرانناپذیر، آسیب جدی به محیط زیست و خطراتی برای سلامت عمومی شود. به همین دلیل، پیروی دقیق از استانداردهای بینالمللی و استفاده از روشهای جوشکاری باکیفیت و تخصصی امری ضروری است.
این مقاله به بررسی جامع دو مورد از مهمترین استانداردهای بینالمللی در زمینه جوشکاری لولهکشیهای صنعتی میپردازد: استاندارد API 1104 (برای خطوط لوله انتقال) و استاندارد ASME B31.3 (برای پایپینگ فرآیندی)، همراه با معرفی روشهای جوشکاری پیشرفته و سیستمهای کنترل کیفیت.
۱. استاندارد API 1104: جوشکاری خطوط لوله انتقال
استاندارد ۱۱۰۴ API توسط مؤسسه نفت آمریکا (API) تدوین شده و راهنماییهایی را برای جوشکاری لولههای فولادی کمآلیاژ ارائه میدهد. این استاندارد برای جوشکاری لولهها و پایپینگهای مورد استفاده در صنایع فشردهسازی، پمپاژ و انتقال نفت خام، مشتقات نفتی و گاز سوختنی و همچنین کربن دیاکسید و نیتروژن کاربرد دارد.
این استاندارد هم برای سازههای جوشکاری جدید و هم سازههای جوشکاری در حین خدمت (in-service) قابل اجراست. هدف این سند تضمین تولید جوشهای باکیفیت بالا از طریق استفاده از جوشکاران و روشهای جوشکاری مورد تأیید، مواد و تجهیزات مناسب است.
روشهای جوشکاری تحت پوشش API 1104
- جوشکاری قوس الکتریکی دستی (SMAW)
- جوشکاری زیرپودری (SAW)
- جوشکاری تیگ/آرگون (GTAW/TIG)
- جوشکاری گاز محافظ (GMAW)
- جوشکاری توپودری (FCAW)
- جوشکاری پلاسما و جوشکاری اکسی استیلن (Oxyacetylene)
- جوشکاری لب به لب جرقهای (Flash butt-welding)
این روشها میتوانند به صورت دستی، نیمهاتوماتیک، مکانیزه یا اتوماتیک و در حالتهای جوشکاری ثابت (Position Welding) یا چرخشی (Roll Welding) انجام شوند.
۲. استاندارد ASME B31.3: پایپینگ فرآیندی
کد B31.3 ASME به طور خاص برای پایپینگهای مورد استفاده در پالایشگاههای نفت، صنایع شیمیایی، دارویی، نساجی و کرایوژنیک تدوین شده است. این استاندارد الزامات مربوط به مواد، طراحی، ساخت، نصب، بازرسی، آزمون و تست سیستمهای لولهکشی را مشخص میکند.
دستهبندی سیالات بر اساس ASME B31.3
ASME B31.3، سیالات را بر اساس سطح خطر به چند دسته تقسیم میکند که الزامات طراحی، ساخت و آزمون را تعیین مینماید:
- سرویسهای رده D (Category D): سیالاتی که غیرقابل اشتعال و غیرسمی هستند، فشار طراحی کمتر از ۱۵۰ psi و دمای محدود دارند. این دسته معمولاً کمترین الزامات را دارند.
- سرویسهای رده M (Category M): سرویسهایی که پتانسیل مواجهه با مواد سمی در آنها قابل توجه است و یک نشت کوچک میتواند آسیب جدی و غیرقابل برگشت به افراد وارد کند. این سرویسها دارای الزامات ساخت و آزمون بسیار سختگیرانهای هستند.
- سرویسهای فشار بالا (High Pressure): سرویسهایی که مالک، استفاده از فصل IX استاندارد B31.3 (فشار معمولاً بیش از Class 2500) را برای طراحی و ساخت آنها مشخص میکند.
- سرویسهای عادی (Normal): تمامی سرویسهای دیگر که تحت پوشش ردههای D، M یا فشار بالا قرار نمیگیرند.
مقایسه API 1104 و ASME B31.3
| ویژگی | API 1104 | ASME B31.3 |
|---|---|---|
| تمرکز اصلی | جوشکاری خطوط لوله انتقال (Pipe Lines) | طراحی، ساخت و نصب پایپینگ فرآیندی (Process Piping) |
| محدوده کاربرد | انتقال نفت، گاز، فرآوردهها بین شهرها و تأسیسات | لولهکشیهای داخل پالایشگاه، پتروشیمی و نیروگاهها |
| نحوه بازرسی جوش | معیارهای پذیرش بر اساس طول عیوب (Length-based) | معیارهای پذیرش بر اساس حجم عیوب (Volume-based) و نوع سرویس |
۳. کیفیت و بازرسی جوش (NDT)
کیفیت جوشکاری نقش مهمی در ایمنی و کارایی خطوط لوله دارد؛ جوشهای ضعیف میتوانند موجب نشت یا انفجار شوند. برای اطمینان از صحت و یکپارچگی جوشها، بازرسیهای دورهای و تستهای غیرمخرب (NDT) انجام میشود. استانداردهایی مانند API 1104 و ASME B31.3 شامل بخشهای مهمی در مورد بازرسی و معیارهای پذیرش عیوب جوش هستند.
روشهای بازرسی غیرمخرب (NDT)
- تست رادیوگرافی (RT): برای تشخیص عیوب حجمی مانند سرباره محبوس یا تخلخل داخلی و نفوذ ناقص.
- تست التراسونیک (UT): با استفاده از امواج فراصوت، عیوب داخلی مانند ترک، نفوذ ناقص و ذوب ناقص را در جوشهای ضخیم با دقت بالا شناسایی میکند.
- تست ذرات مغناطیسی (MT): برای مواد فرومغناطیس، جهت شناسایی عیوب سطحی و زیرسطحی نزدیک به سطح.
- تست مایع نافذ (PT): برای تشخیص ناپیوستگیهای سطحی (مانند ترکها) در مواد غیرمتخلخل.
- بازرسی چشمی (VT): سادهترین روش برای شناسایی عیوب سطحی مانند بریدگی کناره (Undercut) و ناهمواریها.
۴. تکنیکهای جوشکاری پیشرفته و مدیریت کیفیت
انتخاب تکنیک صحیح جوشکاری، آمادهسازی دقیق لولهها و کنترل دقیق سرعت و دمای جوشکاری برای تولید جوشهای باکیفیت ضروری است.
جوشکاری مکانیزه و رباتیک
استفاده از جوشکاری مکانیزه و رباتیک به دلیل مزایای زیر، به عنوان جایگزینی برای روشهای دستی سنتی مطرح شده است:
- مزایای فنی: دقت بالا، یکنواختی کیفیت جوش، کاهش خطای انسانی و قابلیت کنترل دقیق پارامترهای فرآیند.
- مزایای اقتصادی: افزایش سرعت تولید و کاهش ضایعات در پروژههای بزرگ و تکرارشونده.
روشهای پرکاربرد برای لولههای فولادی
- SAW (جوشکاری زیرپودری): مناسب برای جوشکاری لولههای با ضخامت و قطر بالا در خطوط لوله بزرگ به دلیل نرخ رسوب بسیار بالا و نفوذ عمیق.
- SMAW (جوشکاری قوس الکتریکی دستی): به دلیل سادگی و انعطافپذیری، در شرایط محیطی سخت و برای لولههای کوچک یا موقعیتهای دشوار مناسب است.
- GMAW/MIG (جوشکاری گاز محافظ): سرعت بالا و کیفیت جوش خوب را ارائه میدهد، اما به دلیل حساسیت به شرایط محیطی (باد) نیاز به گاز محافظ دارد.
۵. سیستمهای لولهکشی پلیاتیلن (HDPE)
لولههای پلیاتیلن با چگالی بالا (HDPE) به دلیل مقاومت شیمیایی عالی و دوام بالا، به طور فزایندهای در زیرساختهای نفت، گاز و آب مورد استفاده قرار میگیرند. روشهای اتصال این لولهها شامل موارد زیر است:
- جوش لب به لب فیوژن (Butt Fusion): برای لولههای با قطر بالاتر از ۱۶۰ میلیمتر استفاده میشود و فرآیندی کمهزینه و کارآمد است.
- جوشکاری الکتروفیوژن (Electrofusion): معمولاً برای لولههای با قطر کمتر از ۱۶۰ میلیمتر یا برای اتصال لولههای مستقیم به اتصالات استفاده میشود.
- اتصالات فشار قوی دندهای پلیاتیلن: این نوع اتصالات به دلیل راحتی در نصب و قیمت ارزان، در سیستمهای لولهکشی رایج هستند.
کلام آخر
در صنایع حساس امروز، تخصص در اجرای دقیق فرآیندهای جوشکاری، استفاده از استانداردهای سختگیرانه (مانند API 1104 و ASME B31.3) و بهرهگیری از تکنولوژیهای مدرن (مانند جوشکاری رباتیک و بازرسی NDT) تضمینکننده عملکرد ایمن، کارآمد و پایدار زیرساختها است. درک جامع این الزامات فنی، کلید موفقیت در پروژههای صنعتی است.
اتصالات صنعتی
2025-10-28 در مقالات آموزشی /توسط سید محمدی
/* تعیین فونت فارسی خوانا */
@import url('https://fonts.googleapis.com/css2?family=Vazirmatn:wght@100..900&display=swap');
body {
font-family: 'Vazirmatn', sans-serif;
background-color: #f0f4f8; /* پسزمینه سایت */
}
.article-container {
max-width: 1100px;
margin: 2rem auto;
background-color: #ffffff;
box-shadow: 0 10px 30px rgba(0, 0, 0, 0.08);
border-radius: 12px;
overflow: hidden;
}
.header-section {
background-color: #1b2a49; /* رنگ اصلی صنعتی */
color: #ffffff;
padding: 3.5rem 2.5rem;
text-align: center;
}
.content-body {
padding: 2.5rem 3rem;
}
h1, h2, h3 {
font-weight: 700;
color: #0d1a2f; /* رنگ تیترها */
}
h1 { font-size: 2.25rem; }
h2 {
font-size: 1.75rem;
border-right: 6px solid #ff9900; /* خط نارنجی تاکید توس پیوند */
padding-right: 18px;
margin-top: 3rem;
margin-bottom: 1.5rem;
color: #1b2a49;
}
h3 { font-size: 1.25rem; margin-top: 1.5rem; margin-bottom: 1rem; color: #374151; }
/* اعمال همترازی (Justify) برای ظاهر رسمی */
p {
line-height: 1.9;
margin-bottom: 1.5rem;
color: #4b5563;
text-align: justify;
}
ul, ol {
padding-right: 1.5rem;
list-style-position: outside;
margin-bottom: 1.5rem;
}
li {
line-height: 1.8;
margin-bottom: 0.5rem;
color: #4b5563;
}
/* استایل جدول مقایسه */
.comparison-table {
width: 100%;
border-collapse: separate;
border-spacing: 0 10px; /* فاصله بین ردیفها */
margin: 2rem 0;
font-size: 0.9rem;
}
.comparison-table th, .comparison-table td {
padding: 12px;
text-align: right;
}
.comparison-table th {
background-color: #f7f9fc;
font-weight: 600;
color: #1b2a49;
border-bottom: 2px solid #ddd;
}
.comparison-table td {
background-color: #ffffff;
border-bottom: 1px solid #eee;
box-shadow: 0 1px 3px rgba(0, 0, 0, 0.05);
}
.comparison-table tr:hover td {
background-color: #fffbeb;
}
/* باکس نکته */
.note-box {
padding: 1rem;
margin: 1.5rem 0;
border-right: 4px solid #ef4444; /* قرمز برای هشدار */
background-color: #fee2e2;
color: #991b1b;
border-radius: 4px;
font-size: 0.95rem;
}
/* سبک خاص برای استانداردها */
.standard-name {
font-family: monospace;
color: #0d1a2f;
background-color: #e0f2fe;
padding: 2px 6px;
border-radius: 4px;
font-weight: 600;
margin-left: 5px;
}
توس پیوند: مقاله تخصصی تیم مهندسی
ستون فقرات صنایع: بررسی جامع اتصالات پایپینگ، استانداردها و ملاحظات مهندسی
انتخاب صحیح اتصالات، تضمینکنندهی یکپارچگی خطوط انتقال سیالات در سختترین شرایط عملیاتی
صنعت پایپینگ (لولهکشی صنعتی) به عنوان یکی از بخشهای زیربنایی و حیاتی در صنایع نفت و گاز، پتروشیمی، نیروگاهی و فرآوری محسوب میشود. در این میان، اتصالات پایپینگ (Pipe Fittings) نقشی کلیدی در ایجاد یکپارچگی، ایمنی و کارایی خطوط انتقال سیالات ایفا میکنند. اتصالات قطعاتی هستند که برای اتصال دادن لولهها، تغییر جهت جریان، انشعابگیری، تغییر سایز و مسدود کردن مسیر سیال به کار میروند.
انتخاب نوع اتصال تنها بر اساس هزینه اولیه یک اشتباه مهندسی است؛ بلکه اتصالات باید بر اساس معیارهای فنی دقیق مانند مقاومت در برابر فشار و دما، تحمل تنشهای مکانیکی و سازگاری شیمیایی با سیال، انتخاب و اجرا شوند. استحکام، دوام و مقاومت بالا در برابر خوردگی، اتصالات فولادی (شامل استیل ضدزنگ و آلیاژی) را به یک جزء کلیدی در شرایط عملیاتی سخت تبدیل کرده است.
دستهبندی انواع اتصالات پایپینگ
اتصالات صنعتی از نظر شیوه اتصال به دو دسته اصلی تقسیم میشوند: اتصالات دائمی (جوشی) و اتصالات قابل باز شدن (غیرجوشی).
۱. اتصالات دائمی (جوشی)
این اتصالات یک پیوند متالورژیکی بین اجزا ایجاد میکنند که جداسازی آنها بدون تخریب امکانپذیر نیست و برای کاربردهای حیاتی که حتی کوچکترین نشتی قابل قبول نیست، ایدهآل هستند.
- اتصالات جوش لببهلب (Butt Weld Fittings):
با جوشکاری نفوذی کامل به لولهها متصل میشوند و اتصالی بدون درز ایجاد میکنند. این روش برای لولههای با قطر بزرگ و شرایط فشار و دمای بالا (تحت استاندارد ASME B16.9) مناسب است.
- اتصالات جوش ساکت (Socket Weld Fittings):
لوله در سوکت آنها قرار میگیرد و با جوش فیلت آببندی میشود. معمولاً برای لولههای قطر پایین (زیر ۲ اینچ) و فشار بالا استفاده میشوند و طبق استاندارد ASME B16.11 تولید میگردند.
۲. اتصالات قابل باز شدن (غیرجوشی)
این اتصالات امکان جداسازی سریع و آسان را برای بازرسی، تعمیر یا تعویض تجهیزات فراهم میکنند.
- اتصالات فلنجی (Flanged Fittings):
از طریق پیچ، مهره و واشر (گسکت) متصل میشوند. برای خطوط با فشار و دمای بالا و همچنین برای اتصال به تجهیزات صنعتی که نیاز به دمونتاژ مکرر دارند، مناسب هستند (ASME B16.5).
- اتصالات رزوهای (Threaded Fittings):
با رزوه نر و ماده (مانند استاندارد NPT) متصل میشوند و نصب سریع و آسانی دارند. برای خطوط کوچکتر، سرویسهای غیرخطرناک و فشار و دمای پایین توصیه میشوند.
- اتصالات مکانیکی دو-فروله (Ferrule/Compression Fittings):
معمولاً برای لولههای کوچک در سیستمهای ابزار دقیق و خطوط نمونهگیری استفاده میشوند و مقاومت بسیار بالایی در برابر لرزش و خستگی دارند.
مقایسه انواع اتصالات بر اساس عملکرد
| نوع اتصال | روش اتصال | استحکام و فشار | کاربرد اصلی |
|---|---|---|---|
| جوشی لببهلب (BW) | جوش دائمی (نفوذ کامل) | بسیار بالا (تا ۲۵۰۰ psi+) | خطوط انتقال حیاتی، قطر بالا، دما و فشار شدید |
| فلنجی (Flanged) | پیچ و مهره و گسکت | بالا (تا ۲۵۰۰ psi) | اتصال به تجهیزات، تعمیرات و بازرسی آسان |
| رزوهای (Threaded) | رزوه نر و ماده | پایین تا متوسط | تأسیسات ساختمانی، خطوط فرعی کمفشار، نصب سریع |
| دو-فروله (Ferrule) | مکانیکی (بدون جوش) | بالا (تا ۱۰,۰۰۰ psi در ابزار دقیق) | لولهکشی ابزار دقیق و خطوط دارای لرزش |
استانداردهای ابعادی و کدهای طراحی (ASME)
رعایت استانداردهای معتبر مانند ASME/ANSI برای تعیین مشخصات فنی و ابعاد اتصالات در صنایع مختلف ضروری است. استانداردهای ASME سری B16 ستون فقرات طراحی اتصالات را تشکیل میدهند.
کدهای طراحی خطوط لوله (ASME B31)
- ASME B31.3: کد اصلی برای طراحی خطوط لوله در صنایع نفت، گاز، پتروشیمی و فرآیندی (Process Piping).
- ASME B31.1: برای طراحی خطوط لوله نیروگاههای حرارتی و سیکل ترکیبی (Power Piping).
استانداردهای ابعادی اتصالات (ASME B16)
- ASME B16.5: استاندارد ابعاد، مواد و الزامات فشار-دما برای فلنجهای کوچک تا متوسط (½ تا ۲۴ اینچ).
- ASME B16.47: استاندارد فلنجهای قطر بزرگ (از NPS ۲۶ تا NPS ۶۰).
- ASME B16.9: استاندارد ابعادی برای اتصالات جوشی لببهلب (زانویی، سهراهی و تبدیل).
- ASME B16.11: استاندارد ابعادی برای اتصالات آهنگریشده (Forged) به صورت جوش ساکت یا رزوهای.
انتخاب مواد: مقاومت در برابر دما و خوردگی
انتخاب جنس مواد اتصالات (Material Selection) بر اساس دمای طراحی، فشار سیستم، نوع سیال و میزان خورندگی آن حیاتی است.
- فولاد کربنی (Carbon Steel - C.S): جنس پایه در لولهکشی صنعتی برای سیستمهای با فشار و دمای متوسط (مانند گرید A106-B).
- فولاد آلیاژی (Alloy Steel - A.S): برای سیستمهایی با دمای بیش از ۴۰۰ درجه سانتیگراد، مانند هدرهای اصلی بخار (مثلاً گرید A335-P22).
- فولاد ضدزنگ (Stainless Steel - S.S): به دلیل مقاومت بالا در برابر خوردگی، برای سیستمهای حاوی مواد خورنده (مثلاً گرید A312-TP316).
الزامات محیطهای ترش (Sour Service)
در محیطهای حاوی سولفید هیدروژن ($$\text{H}_2\text{S}$$)، مواد باید مطابق با استاندارد NACE MR0175/ISO 15156 انتخاب شوند تا از پدیده ترک تنشی سولفیدی (SSC) جلوگیری شود. این استاندارد الزامات سختگیری (مانند حداکثر سختی راکول) و ترکیب شیمیایی مواد را تعیین میکند.
مدارک و ملاحظات مهندسی پیشرفته
۱. مشخصات مواد پایپینگ (PMS)
مدرک PMS (Piping Material Specification)، پایه و اساس شروع طراحی خطوط لوله است. این مدرک سیستمهای مختلف را بر اساس شرایط کاری دسته بندی کرده و جنس مناسب لولهها، اتصالات، ضخامت جدار (Schedule) و روش اتصال آنها را برای هر کلاس لولهکشی تعیین میکند.
۲. تحلیل تنش (Stress Analysis)
آنالیز تنش در خطوط لوله، فرآیندی است که رفتار سیستم لولهکشی را در برابر نیروها و تنشهای مختلف وارده (با استفاده از نرمافزارهایی نظیر CAESAR II) تعیین میکند تا مقاومت لولهها و نازل تجهیزات تضمین شود. عوامل اصلی ایجاد تنش عبارتند از:
- وزن مرده (Dead Weight): ناشی از وزن لوله، سیال و اتصالات.
- انبساط حرارتی (Thermal Expansion): ناشی از افزایش طول لولهها در دمای کارکرد.
- نیروهای دینامیکی (Dynamic Loads): ناشی از زلزله، باد، ضربه قوچ یا باز شدن شیرهای اطمینان.
طبق کد ASME B31.1، حداکثر تغییر مکان عمودی لولهها نباید از ۲.۵ میلیمتر بیشتر شود و این عدد، ملاک اصلی در انتخاب فواصل ساپورتها است.
۳. ساپورتگذاری و پایپ رک (Pipe Rack)
ساپورتگذاری لولهها با هدف نگهداری لولهها و خنثی نمودن اثر نیروها و گشتاورهای وارده انجام میشود. پایپ رک (Pipe Rack)، سازهای فلزی یا بتنی است که جهت نگهداری و حمل لولهها، سینیهای کابل برق و ابزار دقیق در فواصل میان تجهیزات طراحی و احداث میگردد. طراحی پایپ رک نیازمند محاسبه دقیق بارهای وارده (گسترده، نقطهای و افقی) و اعلام این محاسبات به بخش طراحی سازه است.
نتیجهگیری
تضمین یکپارچگی و عملکرد صحیح سیستمهای پایپینگ در پروژههای صنعتی، نیازمند دقت بالا در تمام مراحل از طراحی تا انتخاب مواد و اجرا است. انتخاب صحیح میان اتصالات جوشی برای استحکام نهایی، فلنجی برای انعطافپذیری تعمیراتی و مکانیکی برای حساسیت ابزاردقیق، همراه با رعایت استانداردهای سختگیرانه ASME و NACE، کلید موفقیت پروژههای مهندسی است و در نهایت، هزینههای عملیاتی و ریسک توقف ناگهانی سیستم را به حداقل میرساند.
تفاهم نامه همکاری با دانشگاه فردوسی
2025-10-19 در اخبار /توسط سید محمدی
امضای تفاهمنامه همکاری استراتژیک بین شرکت توس پیوند و دانشگاه فردوسی مشهد
تحقق همافزایی صنعت و دانشگاه در مسیر بومیسازی فناوری و حل چالشهای صنعتی
تاریخ انتشار: ۲۳ مهر ۱۴۰۴
دیدار مدیر گروه صنعت دانشگاه فردوسی با مدیران شرکت توس پیوند
در راستای تعهد شرکت توس پیوند به توسعهی تولید دانشبنیان و استفاده از ظرفیتهای علمی کشور، جلسهای مهم با حضور جمعی از اساتید برجسته دانشگاه فردوسی مشهد و رئیس محترم کارخانه و همچنین جناب آقای دکتر سید ابراهیم سقائی، مدیرعامل محترم شرکت توس پیوند برگزار شد.
این نشست که در محل سایت شرکت توس پیوند واقع در شهرک صنعتی فناوریهای برتر برگزار گردید، با هدف نهاییسازی و امضای تفاهمنامه همکاری مشترک صورت گرفت. این تفاهمنامه، چارچوبی قوی و عملیاتی برای همکاریهای آتی دو مجموعه در زمینههای علمی، تحقیقاتی، پژوهشی و فناوری ایجاد میکند.
محور اصلی گفتوگوها، چگونگی بهرهگیری متقابل از توانمندیها بود؛ از یک سو، استفاده از دانش روز، تجربیات آزمایشگاهی و توان فکری دانشگاه برای حل معضلات فنی و ارتقاء کیفیت محصولات صنعتی توس پیوند، و از سوی دیگر، فراهم آوردن بستر عملیاتی و امکانات تولیدی شرکت برای تحقیقات دانشگاهی و کارورزی دانشجویان.
مهمترین توافقات حاصل شده در این جلسه بر چند رکن اساسی استوار بود که شامل:
- انتقال و بومیسازی فناوریهای مرتبط با نیازهای کلیدی صنعت.
- حمایت مادی و معنوی از طرحهای تحقیقاتی و پایاننامههای دانشجویی مرتبط با اهداف شرکت.
- برگزاری مشترک کارگاهها و نشستهای تخصصی برای تبادل دانش و تجربه.
- فراهمسازی فرصتهای کارآموزی برای تربیت نیروی متخصص مورد نیاز صنعت.
مدیرعامل شرکت توس پیوند، ضمن ابراز خرسندی از این همکاری، تأکید کرد: «این تفاهمنامه، گامی بلند برای عملیاتی کردن شعار اقتصاد مقاومتی و جهش تولید دانشبنیان در استان خراسان است و ما متعهد هستیم که این سند را به یک الگوی موفق همکاری صنعت و دانشگاه تبدیل کنیم.»
این همکاری مشترک یک ساله، با هدف ایجاد یک سیستم پویا و منظم برای رفع نیازهای هر دو طرف تنظیم شده و انتظار میرود نتایج آن در ارتقاء سطح علمی و فنی شرکت و همچنین کاربردی شدن پژوهشهای دانشگاهی، مشهود باشد.
تصویر ۱: لحظه امضای تفاهمنامه
تصویر ۲: عکس یادگاری مدیران و اساتید
بازدید شرکت آذرآب
2025-10-19 در اخبار /توسط سید محمدی
بازدید رسمی و کارشناسانه هیئت شرکت آذرآب از ظرفیتهای تولیدی توس پیوند
سهشنبه، ۲۳ مهرماه ۱۴۰۴
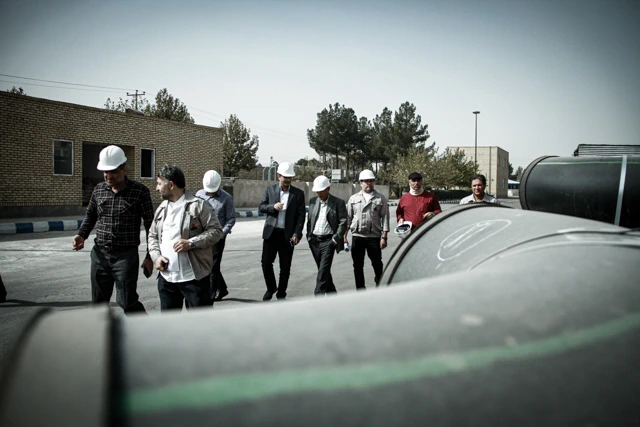
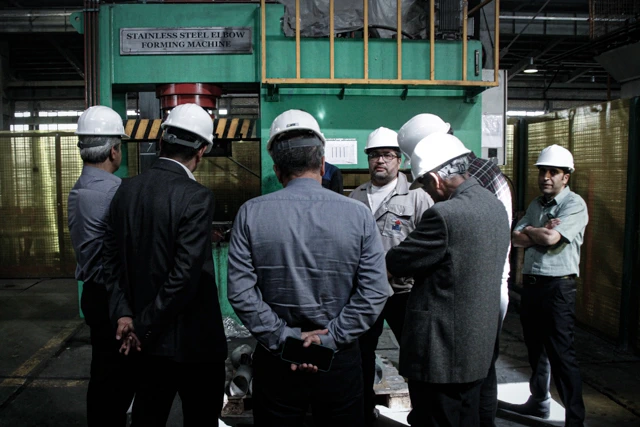
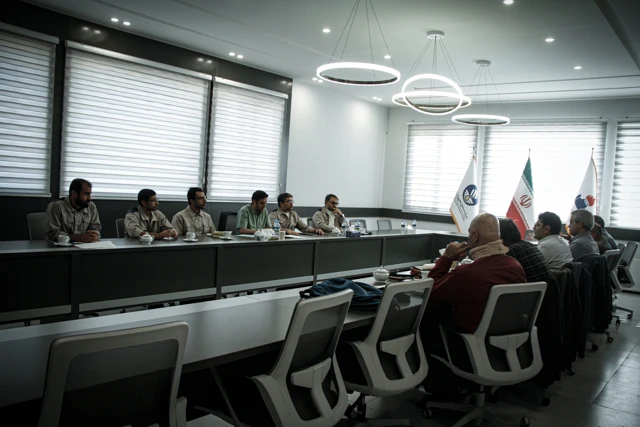
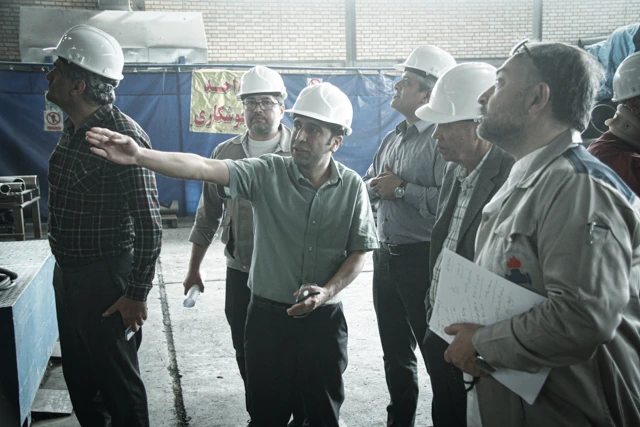
در چارچوب توسعه **همکاریهای راهبردی** و به منظور ارزیابی دقیق شرایط عملیاتی، هیئتی متشکل از معاونان و مدیران کلیدی **شرکت آذرآب** در تاریخ سهشنبه ۲۳ مهرماه ۱۴۰۴ از **کارخانه توس پیوند** بازدید کردند. این دیدار که با هدف بررسی میدانی توانمندیهای تولیدی برای پروژههای مشترک آتی صورت پذیرفت، شامل مذاکرات مفصل و سلسله نشستهای فنی تخصصی بود.
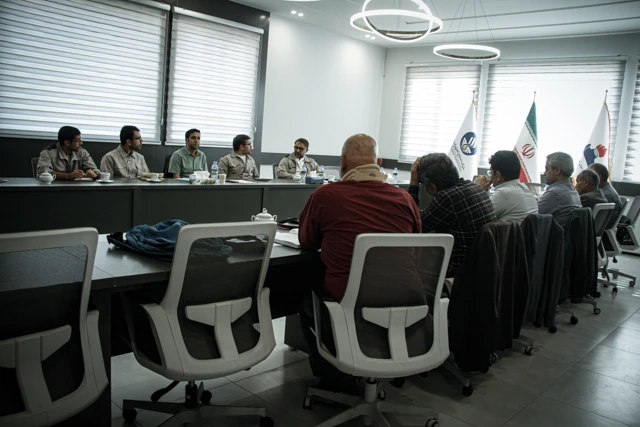
این دیدار که با حضور **دکتر سقائی، مدیرعامل محترم شرکت توس پیوند**، مهندس داوطلب مدیر کارخانه و مهندس حیدرپور، مدیر بازرگانی شرکت توس پیوند آغاز شد که به شرح کامل توانمندیهای فنی، استانداردهای تولید و سبد محصولات دانشبنیان توس پیوند پرداختند. در این جلسه که معاون بازرگانی، معاونت طراحی، معاونت پروژههای نیروگاهی، مدیر تضمین کیفیت، مدیر طراحی و مدیر بازرگانی آذرآب حضور داشتند بر لزوم استفاده از ظرفیت ممتاز شرکت توس پیوند، تصمیمات لازم اتخاذ گردید.
در ادامه حضور، از قسمتهای مختلف خط تولید و روند فعالیتهای شرکت، بازدید به عمل آمد. در پایان ضمن برقراری نشست تخصصی با واحدهای مهندسی در خصوص ادامه همکاری تاکید گردید.
گالری تصاویر بازدید
اخبار شرکت توس پیوند اجرای موفقیتآمیز مانور بزرگ ایمنی و آتشنشانی به مناسبت روز ملی ایمنی و آتشنشانی | ۷ مهر ۱۴۰۴ ارتقاء آمادگی و همکاری سازمانی در شرایط بحرانی شرکت **توس پیوند**، در راستای تعهد خود به حفظ ایمنی کارکنان و سرمایههای سازمانی، مانور جامع اطفاء حریق و تخلیه اضطراری را با موفقیت […]
بازدید مدیران ارشد EIED
2025-09-02 /0 دیدگاه /در اخبار /توسط سید محمدیهمافزایی در مسیر توسعه؛ بازدید مدیران ارشد EIED از کارخانه توس پیوند سرآغاز پروژههای مشترک آتی دوشنبه، ۲۸ مرداد ۱۴۰۴ هیئت مدیران EIED به همراه دکتر سقائی در بازدید از توس پیوند شرکت توس پیوند در روز دوشنبه ۲۸ مرداد ۱۴۰۴، میزبان هیئت بلندپایه مدیران شرکت EIED بود. این بازدید سازنده، با تمرکز بر پیشبرد […]